Kajian Mengenai Keseragaman TiN Dihadapkan pada Plat Keluli Tahan Karat Dengan Penyaduran Ion Multi-arka
 Apr 28, 2019|
Kajian mengenai keseragaman TiN yang didepositkan pada plat keluli tahan karat dengan penyaduran ion pelbagai arka
Penyaduran ion pelbagai arka adalah proses salutan yang dibangunkan untuk pembelahan yang baik, yang boleh digunakan untuk menyediakan filem-filem logam, filem aloi, filem kompaun dan filem struktur multilayer. Oleh kerana kadar ionisasi logam yang tinggi dan tenaga ion yang tinggi, teknologi ini dapat meningkatkan keseragaman lapisan dan lekatan, dan telah menjadi teknologi terbaik untuk pemendapan filem hiasan TiN.
Inti pelapisan ion arka ion, intipati yang diperkenalkan dalam proses proses pelapisan ion arka ion umum, yang pada masa yang sama penyejatan import titanium boleh bertindak balas dengan titanium nitrogen, dengan penyejatan titanium bercampur dengan plasma, di bawah suhu rendah adalah reaksi biokimia, sedimen yang terbentuk dalam sebatian substrat.
Walaupun penyaduran ion multi-arka mempunyai sifat difraksi yang baik dan boleh digunakan untuk semua jenis hiasan, tidak mudah untuk mendapatkan lapisan TiN seragam pada luas substrat keluli tahan karat untuk hiasan seni bina.
1. Mencadangkan masalah
Untuk mendapatkan keseragaman yang memuaskan, lebar melintang sasaran perlu lebih besar daripada lebar substrat, dan sasarannya adalah keseluruhan yang berterusan dalam arah lebar substrat. Dan banyak peralatan arka ion setiap arka tidak berterusan di ruang antara arka dan arka mempunyai jarak tertentu, jika alat penyesuaian yang tidak betul dari peralatan, atau parameter proses pemilihan yang tidak wajar dari peralatan peralatan, adalah mungkin untuk membuat substrat dalam berlawanan dengan bahagian arka dan sebahagian besar perbezaan warna antara arka dan arka, arka adalah bertentangan dengan bahagian dalam warna (atau cahaya), antara arka dan arka seksyen warna cetek atau mendalam, jalur melengkung kedalaman, yang biasanya dikenali sebagai "zebra", membuat produk penurunan hiasan, malah menjadi cacat.
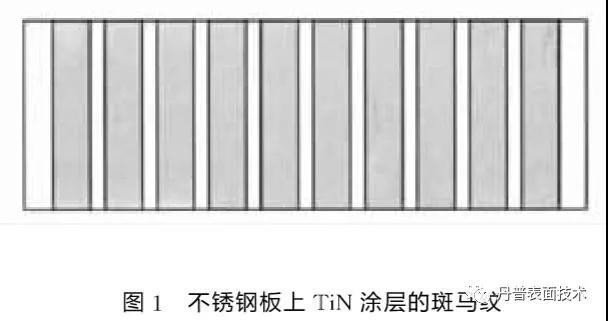
Masalah keseragaman plat keluli tahan karat ion dibincangkan dalam karya ini
2. Mempengaruhi faktor perkakasan
2.1 jarak antara arka dan substrat
Jarak antara arka dan substrat mempunyai pengaruh yang besar terhadap keseragaman salutan penyaduran ion. Jarak pangkalan arka terlalu kecil, bilangan perlanggaran zarah sebelum mencapai substrat adalah terlalu kecil, kesan penyebaran semakin lemah, dan keseragaman salutan berkurangan. Jarak pangkalan arka terlalu besar, bukan sahaja pembaziran ruang, meningkatkan masa ekzos yang tidak perlu, tetapi juga membuat zarah mencapai substrat apabila tenaga terlalu kecil, keteguhan lapisan dan penurunan. Keputusan teori dan eksperimen menunjukkan bahawa keseragaman ketebalan filem yang dikehendaki dapat dicapai apabila jarak pangkalan arka berada di atas 200mm.
2.2 kekuatan medan magnet
Kekuatan medan magnet dan salutan rapat sama rapat, diketahui dengan jelas bahawa medan magnet dalam sistem sumber arka dapat meningkatkan prestasi sumber arka elektrik, membuat gerak dipercepatkan plasma arka, meningkatkan bilangan elektron dan ion pelepasan katod , meningkatkan ketumpatan rasuk dan arah, mengurangkan kandungan tetesan mikro, tetapi kekuatan medan magnet untuk sederhana, terlalu banyak boleh membuat kepekatan zarah, keseragaman lapisan jatuh; Terlalu lemah dan mudah menyebabkan pemadam arka, tidak dapat mencapai peranan arka yang stabil.
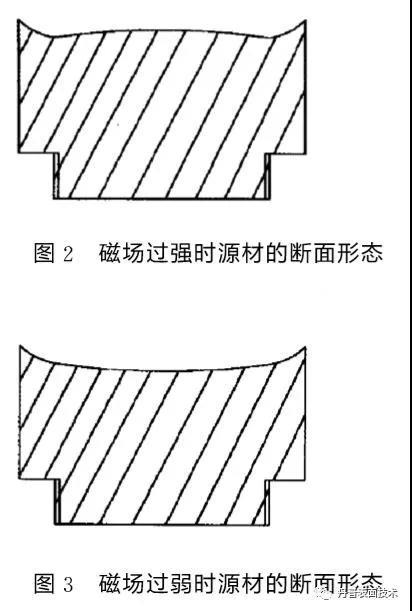
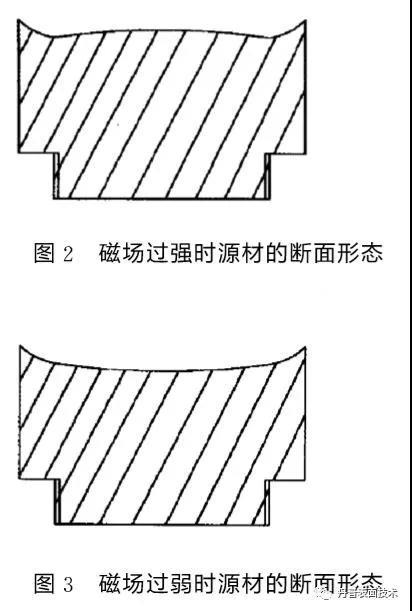
Eksperimen menunjukkan bahawa komponen maksimum mendatar bahan sumber pada permukaan kekuatan medan magnet dalam 20 ~ 35 gs adalah yang terbaik, sebelum menggunakan semua bahan sumber arka pada permukaan kekuatan medan magnet yang diperlukan untuk menggunakan pelarasan bersatu gauss meter, sebagai sumber penggunaan bahan, sumber permukaan material disebabkan oleh jarak dari magnet yang lebih kecil dan menjadikan kekuatan medan magnet meningkat, maka perlu untuk menyesuaikan secara berkala menurut sumber pemakaian bahan pada permukaan medan magnet keamatan, permukaan morfologi membubarkan sumber bahan yang serius untuk diproses semula.
3. Perisian yang mempengaruhi faktor
3.1 tekanan gas
Dalam proses penyaduran ion, tekanan gas mempunyai pengaruh yang besar terhadap keseragaman salutan. Secara umumnya, semakin tinggi tekanan gas adalah, semakin baik pembelauan ion dan lebih baik keseragaman salutan itu. Walau bagaimanapun, tekanan yang berlebihan juga akan mengurangkan tenaga yang dibawa oleh zarah apabila ia mencapai substrat dan menjejaskan kekuatan melekat lapisan. Eksperimen menunjukkan bahawa tekanan separa optimum optimum adalah 3.0 * 10-1 ~ 1Pa untuk pemendapan TiN pada kawasan besar keluli tahan karat substrat oleh penyaduran ion.
3.2 kecenderungan substrat
Dalam menetapkan kecenderungan substrat negatif boleh meningkatkan kelajuan zarah kejadian, substrat untuk mendapatkan tenaga yang lebih besar, dengan itu meningkatkan kekuatan melekat antara salutan dan substrat, tetapi berat sebelah yang berlebihan akan membuat zarah-zarah berselerak tertarik kepada substrat, seragam lapisan, pemendapan penyaduran ion Tiad bias filem antara 50 ~ 100 v adalah lebih baik.
3.3 magnitud arka arus
Arus arus mencerminkan kadar penyejatan filem. Eksperimen menunjukkan bahawa apabila arka semasa bertambah apabila keseragaman salutan akan berkurang, ini disebabkan oleh penyerapan pemendapan zarah pada substrat dan pemendapan dalam menghadapi kerana meningkatnya kejadian sumber arka, bagaimanapun, dari meningkatkan kecekapan pengeluaran, berharap bahawa semakin besar arka semasa, lebih baik, ini memerlukan kita untuk membuat pilihan kompromi, sebagai tambahan kepada kawasan bahan sumber peranti yang berbeza, pilihan parameter akan berbeza, untuk bahan sumber berdiameter 65 mm, arka semasa harus antara 50 ~ 100 a.
3.4 suhu substrat
Suhu substrat pada kesan penyaduran lapisan penyaduran ion, utama adalah untuk mengeluarkan kelembapan dalaman vakum dan memperbaiki lekatan salutan, kelembapan dalaman vakum yang menyebabkan salutan zebra sebab yang sangat penting, terutamanya untuk lapisan dengan peralatan ruang vakum yang disejukkan dengan air, kelembapan udara musim panas adalah lebih besar, tekanan dalam pembekuan vakum dalam dinding pemeluwapan air mudah dengan mudah, ini adalah penyebab utama air, di samping itu, selepas membersihkan pengeringan substrat tidak lengkap juga akan membawa kelembapan ke ruang vakum, air dipanaskan untuk stim, satu tangan, mudah menyebabkan pelepasan substrat dalam ruang kebuk vakum, Membakar permukaan substrat (sebaliknya, di bawah tindakan arka elektrik, mengurai oksigen, nitrogen dan oksigen bereaksi dengan titanium lebih cepat, ia tidak dapat tidak akan menyebabkan perubahan komposisi lapisan, menyebabkan warna salutan tidak sekata, suhu substrat harus antara 120 ℃ ~ 200 ℃ , kerana suhu terlalu tinggi boleh menyebabkan di fficulties untuk memuatkan dan memunggah substrat, mengurangkan kecekapan pengeluaran, sebaliknya, apabila kerosakan pada ruang vakum menutup vakum air penyejuk dan menjaga suhu dalaman, vakum dalam tahap yang sangat besar dapat memperbaiki keadaan ini.
4, nota tanda akhir
Untuk mendapatkan pelapisan penyaduran ion seragam ion yang baik, laraskan peranti mengenai bahagian perkakasan dan parameter proses alternatif perisian peralatan adalah sangat penting, untuk struktur peralatan yang berlainan, pelbagai faktor harus diambil kira secara komprehensif, peraturan terpadu daripada pelbagai parameter proses, cari sama dengan keadaan proses optimum peralatan tertentu.
Di samping itu, bahan kerja sebelum pelapisan pembersihan dan kesucian gas tindak balas pada keseragaman salutan juga mempunyai kesan yang lebih besar, kerana kedua-dua aspek ini boleh menyebabkan perhatian yang cukup, dan mendapat kesan pembersihan yang baik (menggunakan peralatan pembersihan ultrasonik) dan nitrogen kesucian yang tinggi adalah relatif mudah, jadi tidak dalam skop kertas ini.
Pada akhirnya, parameter proses khas lapisan TiN yang didepositkan pada plat keluli tahan karat 3000mm * 1000mm oleh peralatan penyaduran ion pelbagai arka dengan diameter 1500mm dan panjang 3500mm dan 24 arc sumber diberikan untuk perbincangan oleh rakan sekerja.
IKS PVD , sistem pelapisan Megnetron Multi Arc Arc, hubungi: iks.pvd@foxmail.com